- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Kuidas integreeritud sepistamine, valamine ja CNC-mehaaniline töötlemine parandavad kohandatud metallkomponentide kuluefektiivsust
NINGBO, HIINA – 13. november 2026– Kuna Põhja-Ameerika ja Euroopa tööstustootjad seisavad silmitsi kasvava survega kontrollida tootmiskulusid, säilitades samas ranged komponentide spetsifikatsioonid, on tootmisprotsesside valikust saanud projekteerimise ja tarneahela planeerimise oluline osa.
Keeruliste metallkomponentide puhul ei ole ühele tootmisprotsessile tuginemine alati kõige ökonoomsem lahendus. Otsene CNC-mehaaniline töötlemine tahkest materjalist võib pakkuda märkimisväärset disainipaindlikkust, kuid see võib kaasa tuua ka olulise materjali eemaldamise ja pikema töötlustsükli. Sepistamise ja valamise abil saab seevastu toota kujundeid, mis on komponendi lõplikule geomeetriale lähemal, vähendades materjali hulka, mida tuleb järgneval töötlemisel eemaldada.
Tunnistades selle tootmissuhte tähtsust,Ningbo Youlin Trading Co., Ltd.keskendub peaaegu võrgukujuliste vormimisprotsesside koordineerimisele, sealhulgas suletud stantsiga sepistamine ja täppisvalu.CNC täppistöötlusja kvaliteedikontroll.
See kombineeritud lähenemisviis pakub kohandatud tööstuskomponentide jaoks alternatiivset tootmisviisi, aidates insenerimeeskondadel hinnata materjalide kasutamist, töötlusnõudeid, tootmise efektiivsust ja üldisi tootmiskulusid.
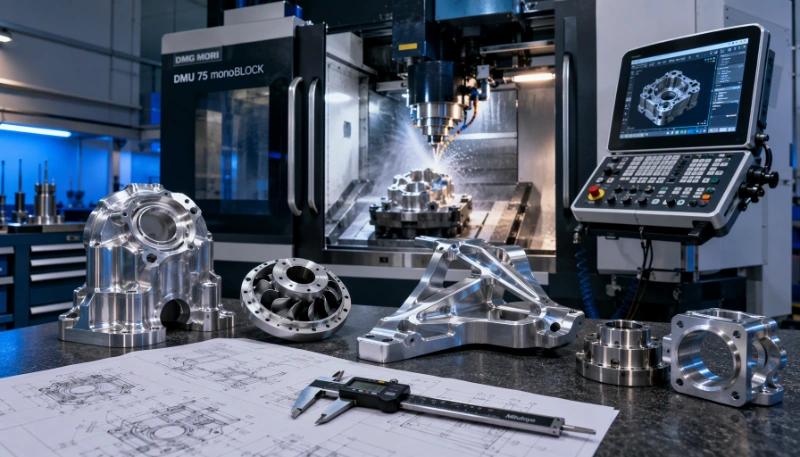
Miks on tootmisprotsesside integreerimine kohandatud metallkomponentide jaoks oluline?
Täppismetallist komponentide tootmine hõlmab sageli mitut etappi, alates tooraine ettevalmistamisest ja esmasest vormimisest kuni töötlemise, pinnatöötluse ja lõppkontrollini.
Kui iga etappi käsitletakse iseseisvalt, võib tarnijatevaheline koordineerimine muutuda keeruliseks. Tehniliste jooniste tõlgendus, töötlusvarud, mõõtmete viited, materjalidokumentatsioon ja tootmisgraafikud võivad tootmisrajatistes erineda.
Need erinevused võivad tekitada täiendavaid sidenõudeid ja raskendada kogu tootmisprotsessi kvaliteedi kontrollimist.
Näiteks hüdraulilise ventiili korpuse jaoks võib olla vajalik esialgne sepistatud või valatud toorik, millele järgneb sisemiste kanalite, keermestatud portide, tihenduspindade ja paigaldusliideste CNC-töötlus. Kui toorik ei ole projekteeritud järgnevaid töötlemistoiminguid silmas pidades, võib liigne materjali eemaldamine või ebapiisav töötlusvaru mõjutada tootmise efektiivsust.
Integreeritud tootmisstrateegia käsitleb neid kaalutlusi inseneriprotsessi varasemas etapis. Vormimise ja töötlemise nõudeid koos hinnates saavad tootjad luua sobivama tootmisjärjestuse ja vähendada tarbetuid toiminguid.
Ningbo Youlin Trading Co., Ltd. jaoks on see koordineerimine oluline osa kohandatud OEM- ja ODM-metallikomponentide projektide toetamisel.
1. Near-Net-Shape Forming: õige komponendi geomeetria loomine
Võrgulähedase kujuga tootmine viitab tootmismeetoditele, mis loovad komponendi enne sekundaarset töötlemist selle kavandatud lõpliku geomeetria lähedal. Eesmärk on vähendada tarbetut materjali eemaldamist, säilitades samas piisava varu mõõtmete viimistlemiseks.
Sepistamineja valamine on kaks sagedamini kasutatavat lähenemisviisi, kuigi nende sobivus sõltub komponendi struktuurist, materjali omadustest ja tootmisnõuetest.
Kandekomponentide suletud stantsiga sepistamine
Suletud stantsiga sepistamisel kasutatakse vormitud stantse, et moodustada kuumutatud või muul viisil valmistatud metalli kontrollitud rõhu all. Protsess võib toota suhteliselt keeruka välisprofiiliga komponente, aidates samal ajal arendada soodsat materjaliteravoolu.
Korduvate mehaaniliste koormuste, löögi või vibratsiooniga seotud rakenduste puhul võib sepistamine pakkuda eeliseid mehaanilise tugevuse ja väsimuse osas võrreldes teatud alternatiivsete tootmismeetoditega.
Kohandatud sepistamisprojektides kasutatavad tavalised materjalid on järgmised:
- Süsinik- ja legeerteras konstruktsiooni- ja mehaaniliste komponentide jaoks.
- Roostevaba terase klassid korrosioonikindlateks rakendusteks.
- Alumiiniumsulamid kaalutundlikele komponentidele.
- Messing ja muud vasesulamid valitud mehaaniliste ja vedelike juhtimise rakenduste jaoks.
Tüüpiliste sepistatud komponentide hulka kuuluvad hüdroliitmikud, autoühendused, mehaanilised pistikud, raskete seadmete osad ja tööstuslikud kinnitusdetailid.
Pärast esialgset vormimisetappi saab CNC-töötlust kasutada kriitiliste mõõtmete, keermestatud ühenduste, laagripindade ja montaažiliideste viimistlemiseks.
Sepistamise ja mehaanilise töötlemise kombinatsioon võimaldab käsitleda materjali esialgset struktuuri ja lõplikke mõõtmete nõudeid erinevate, kuid üksteist täiendavate protsesside kaudu.
Investeerimisvalu keerukate komponentide geomeetria jaoks
Investeerimisvalu, tuntud ka kui vahavalu, sobib keeruka kuju, üksikasjalike välisomaduste ja geomeetriaga komponentidele, mis võivad vajada põhjalikku töötlemist, kui toodetakse tahkest materjalist.
Protsess hõlmab vahamustri loomist, selle ümber keraamilise kesta moodustamist, vaha eemaldamist ja sulametalli valamist tekkinud õõnsusse.
Seda kasutatakse tavaliselt roostevabast terasest ja muudest sulamikomponentidest, kus keerulisi geomeetria- ja materjalinõudeid tuleb arvestada koos.
Investeeringvalaminevõib vähendada vajadust ulatusliku materjali eemaldamise järele, kuigi kriitilised mõõtmed ja funktsionaalsed pinnad võivad siiski nõuda CNC-viimistlust.
Rakenduste hulka kuuluvad tööstuslikud klapikomponendid, pumba osad, laevariistvara, mehaanilised korpused ja muud kohandatud metallkomponendid.
Kõrgsurvevalu alumiinium- ja tsinkdetailide jaoks
Kõrgsurvevalu on veel üks võimalus suhteliselt keeruka kuju ja korratavate mõõtmetega komponentide valmistamiseks.
Sula alumiinium või tsingisulam süstitakse surve all metallvormi, mis võimaldab toota detailide ja suhteliselt õhukeste seinaosadega komponente.
See protsess on eriti sobiv korduvate tootmiskoguste jaoks, nagu seadmete korpused, kronsteinid, korpused ja valitud mehaanilised osad.
Olenevalt konstruktsioonist ja nõutavast mõõtmete täpsusest võib keermestatud aukude, täppiskinnituspindade ja muude funktsionaalsete funktsioonide puhul olla vajalik sekundaarne töötlemine.
Survevalu valikul tuleks arvesse võtta ka selliseid tegureid nagu investeeringud tööriistadesse, eeldatav tootmismaht, seina paksus ja võimalikud valudefektid.
2. CNC täppistöötlus: funktsionaalse täpsuse saavutamine
Kuigisepistamineja valamine määravad komponendi põhigeomeetria, CNC-mehaaniline töötlemine vastutab sageli kokkupanekuks ja tööks vajalike kriitiliste mõõtmete loomise eest.
See eristus on eriti oluline täppisavade, keermestatud ühenduste, tihenduspindade, laagriavade ja mitmete paigaldusviidetega tööstuslike osade puhul.
Mitmeteljeline CNC treimine ja freesimine
Ningbo Youlin Trading Co., Ltd. toetab kohandatud CNC-treimise ja freesimise nõudeid mitmesugustele metallmaterjalidele, sealhulgas roostevaba teras, messing, vasesulamid, süsinikteras, legeerteras ja alumiinium.
Olenevalt komponentide geomeetriast ja tootmisnõuetest võivad töötlemistoimingud hõlmata:
- CNC treimine silindriliste komponentide, võllide ja keermestatud detailide jaoks.
- CNC freesimine lamedate pindade, pilude, taskute ja keerukate profiilide jaoks.
- Mitmeteljeline töötlemine komponentidele, mis vajavad töötlemist erinevatest suundadest.
- Täpne puurimine, keermestamine ja puurimine funktsionaalsete aukude ja sisemiste ühenduste jaoks.
Näiteks võib sepistatud hüdraulikakomponent vajada CNC-töötlust, et viia lõpule selle kinnituspinnad, sisemised pordid, keermestatud ühendused ja tihendussooned. Esialgne sepistamisprotsess loob peamise konstruktsioonikuju, samas kui mehaaniline töötlemine annab paigaldamiseks ja tööks vajalikud omadused.
GD&T ja töötlemise nullpunkti juhtimine
Geomeetriline dimensioon ja tolerantsus (GD&T) mängib olulist rolli mitme funktsionaalse pinnaga komponentide valmistamisel.
Joonisel võib määrata mitte ainult üksikud mõõtmed, vaid ka positsioonitolerantsid, kontsentrilisusega seotud nõuded, perpendikulaarsus, tasapinnalisus ja muud geomeetrilised seosed.
Sobivate töötlemisandmete loomine aitab säilitada mõõtmete vahelisi seoseid erinevate funktsioonide vahel ja vähendab akumuleeritud positsioneerimisvigade riski mitme seadistuse vahel.
Komponentide puhul, mis nõuavad mitut töötlemistoimingut, tuleks kinnituste planeerimist ja tugipunktide valikut kaaluda inseneriülevaatuse käigus, mitte käsitleda eraldi tootmisotsustena.
Lõplik töötlemise tolerants sõltub materjali omadustest, komponendi geomeetriast, seadmete võimekusest ja kontrollinõuetest.
3. Valmistatavus: vormimise ja töötlemise ühendamine projekteerimisetapis
Design for Manufacturability (DFM) aitab tuvastada võimalikud tootmisraskused enne tööriistade ja tootmisressursside kasutuselevõttu.
Komponentide puhul, mis hõlmavad nii vormimist kui ka töötlemist, peaks tehniline hindamine võtma arvesse iga protsessi nõudeid, mitte ainult esialgse tooriku või valmis geomeetria optimeerimist.
Olulised kaalutlused hõlmavad järgmist:
Sepistamise ja valamise geomeetria
Süvisenurgad, eraldusjooned, seina paksus, nurgaraadiused ja konstruktsiooni üleminekud mõjutavad vormimise teostatavust. Asjakohased disainikohandused võivad parandada materjalivoogu, lihtsustada stantsi konstruktsiooni ja vähendada võimalikke tootmisdefekte.
Töötlemissoodustused
Esialgne toorik peaks andma piisavalt materjali järgnevaks töötlemiseks ilma tarbetult suuri varusid tekitamata. See aitab tasakaalustada vormimisnõudeid töötlemisaja ja materjalikasutusega.
Töötlemise nullpunkti valik
Funktsionaalseid pindu ja võrdlusomadusi tuleks hinnata koos, et luua praktilised töötlemisalused. Sobiv nullpunktistrateegia aitab säilitada järjepidevust mitme toimingu vahel.
Komponentide konsolideerimine
Mõned koostud koosnevad mitmest eraldi valmistatud ja keevitatud komponendist. Sõltuvalt konstruktsiooninõuetest ja tootmise teostatavusest võib integreeritud sepistatud või valatud komponent vähendada üksikute osade arvu ja nendega seotud montaažitoiminguid.
Komponentide konsolideerimist tuleks siiski alati hinnata tööriistakulude, töötlemise keerukuse, hooldusnõuete ja lõppkoostu funktsionaalsete nõuete alusel.
Prototüübi väljatöötamine ja esimene artikli ülevaatus
Prototüübi tootmine annab võimaluse enne suuremate tootmiskoguste juurde asumist veenduda, kas valitud tootmisviis on sobiv.
Esialgseid proove saab hinnata mõõtmete täpsuse, materjali omaduste, montaaži sobivuse ja rakendusespetsiifilise jõudluse osas.
Esimese artikli ülevaatust (FAI) saab kasutada ka kriitiliste mõõtmete dokumenteerimiseks ja toodetud komponendi võrdlemiseks kinnitatud tehniliste joonistega.
See protsess aitab enne korduva tootmise algust tuvastada tööriistade, töötlusvarude, kinnituste ja kontrolliprotseduuride vajalikud kohandused.
4. Kvaliteedikontroll: toorainest valmiskomponentideni
Erinevate tootmisprotsesside kombineerimisel peab kvaliteedijuhtimine arvestama iga tootmisetapiga seotud omadusi ja võimalikke defekte.
Mõõtmete täpsusega töödeldud komponendil võib siiski olla materjali või vormimisprobleeme, kui esialgset toorikut ei kontrollita korralikult. Seetõttu on materjalide kontrollimine ja protsesside kontrollimine eritellimusel valmistatud metallitootmise olulised osad.
Materjali koostise kontrollimine
Materjali kvaliteedi kontrollimine aitab kinnitada, et valitud tooraine vastab kindlaksmääratud tehnilistele nõuetele.
Optilist emissioonispektromeetriat (OES), kui see on saadaval ja rakendatav, saab kasutada metallmaterjalide keemilise koostise analüüsimiseks.
Materjali dokumentatsioon, sealhulgas asjakohased veski testimise sertifikaadid ja materjalikatse aruanded, võivad anda lisateavet materjali spetsifikatsioonide ja tootmispartiide kohta.
Mõõtmete kontroll ja metroloogia
Erinevate komponentide omaduste kontrollimiseks saab kasutada koordinaatmõõtmismasinaid (CMM), optilise profiilprojektoreid, digitaalseid mõõteriistu ja pinnakareduse testereid.
Kontrollinõuded võivad hõlmata järgmist:
- Kriitilised mõõtmed ja töötlustolerantsid.
- Aukude asukohad ja geomeetrilised seosed.
- Tasasus ja perpendikulaarsus.
- Pinna karedus.
- Keerme mõõtmed ja montaažiliidesed.
Kontrollimeetod tuleks valida vastavalt komponendi geomeetriale, tolerantsinõuetele ja asjakohastele joonise spetsifikatsioonidele.
Mehaaniline ja pinnakatse
Olenevalt materjalist ja kavandatavast rakendusest võivad lisakatsed hõlmata kõvaduse mõõtmist, tõmbekatset, katte paksuse kontrollimist ja soolapihustuskorrosiooni katsetamist.
Rõhku säilitavate komponentide puhul võib vastavalt kehtivatele toote spetsifikatsioonidele ja testimisprotseduuridele nõuda ka hüdrostaatilise rõhu testimist.
Need kontrollid annavad lisaks mõõtmete kontrollimisele täiendavaid tõendeid materjali ja komponentide toimivuse kohta.
Kvaliteediregistrid ja tootmise jälgitavus
OEM-projektide puhul, mis nõuavad dokumenteeritud kvaliteedikontrolli, võivad asjakohased kontrollidokumendid toetada tootmise vastuvõtmist ja jälgitavust.
Sõltuvalt projekti nõuetest võivad dokumendid sisaldada järgmist:
- Materjali testimise aruanded (MTR).
- Esimese artikli ülevaatuse (FAI) aruanded.
- Mõõtmete ülevaatuse protokollid.
- Vastavussertifikaadid (CoC).
- Kohaldatavad mehaanilise ja pinnatöötluse katsearuanded.
Konkreetne dokumentatsioonipakett tuleks kokku leppida projekti hindamise etapis.
5. Metallkomponentide tootmise kogukulude hindamine
Valik töötlemise, sepistamise javalamineei tohiks põhineda ainult üksiku tootmistoimingu noteeritud ühikuhinnal.
Tööstuslike OEM-projektide puhul pakub kogu tootmiskulu (TCO) laiemat perspektiivi, võttes arvesse kogu tootmis- ja tarneprotsessiga seotud kulusid.
Tootmiskulusid mõjutavad mitmed tegurid.
Materjali kasutamine
Keerulise komponendi töötlemine otse tahkest materjalist võib kaasa tuua märkimisväärse materjali eemaldamise, eriti kui viimistletud detailil on ebakorrapärane välisprofiil.
Võrgulähedase kujuga vormimine võib sõltuvalt komponendi geomeetriast ja valitud protsessist vähendada eemaldatava liigse materjali hulka.
Suuremate ostukuludega materjalide puhul võib materjalide kasutamise parandamine kaasa aidata märkimisväärsele tootmissäästule.
Töötlemise aeg ja sekundaarsed toimingud
Sobiva sepistatud või valatud toorikuga komponent võib vajada vähem töötlemistoiminguid kui see, mis on valmistatud täielikult tahkest materjalist.
Vähendatud materjali eemaldamine võib aidata lühendada töötlemistsükleid ja parandada seadmete kasutamist.
Tegelik kasu sõltub aga tooriku täpsusest, töötlemisvarudest, komponentide keerukusest ja vajalike viimistlustoimingute arvust.
Tööriistade investeeringud ja tootmismaht
Sepistamisvormid ja valuvormid hõlmavad esialgseid tööriistakulusid, mida tuleb tootmismeetodi valimisel arvestada.
Väikeste koguste või sageli muutuvate konstruktsioonide puhul võib otsene CNC-mehaaniline töötlemine olla ökonoomsem, kuna see nõuab tavaliselt vähem spetsiaalseid vormimistööriistu.
Korduva tootmise või suuremate koguste puhulsepistamineja valamine võib muutuda kuluefektiivsemaks, kui tööriistakulud saab jaotada mitme tootmisüksuse vahel.
Kvaliteedikulud ja tarneahela koordineerimine
Kvaliteediga seotud kulud võivad ulatuda ülevaatuse hinnast kaugemale. Ümbertöötamine, tagasilükatud osad, hilinenud tarned, korduv transport ja tarnija täiendav koordineerimine võivad kõik mõjutada projekti kogumaksumust.
Vormimis-, töötlemis- ja kontrollinõuete kooskõlastamine integreeritud tootmiskorralduse kaudu võib aidata vähendada sidelünki ja parandada protsesside järjepidevust.
Lõppkokkuvõttes sõltub kõige sobivam tootmismeetod materjalide, geomeetria, mõõtmete täpsuse, tellimuse koguse, tööriistainvesteeringute ja tarnegraafiku kombineeritud nõuetest.
6. Integreeritud vormimise ja töötlemise tööstuslikud rakendused
Võrgulähedase kuju vormimise ja CNC-viimistluse kombinatsioon on asjakohane mitmete tööstuslike rakenduste puhul, kus komponentide geomeetriat, mehaanilist jõudlust ja mõõtmete täpsust tuleb arvestada koos.
Hüdraulilised ja vedeliku toitesüsteemid
Hüdrauliliste ventiilide korpused, kollektoriplokid, pumbakomponendid ja vedelikupistikud võivad vajada sepistatud või valatud toorikuid, millele järgneb sisemiste kanalite, kinnituspindade ja keermestatud portide täpne töötlemine.
Auto- ja maastikuvarustus
Vedrustuse komponendid, rooliga seotud osad, jõuülekande ühendused ja konstruktsiooniliitmikud võivad vajalike mehaaniliste ja mõõtmete saavutamiseks kasutada sepistamisprotsesse koos CNC-viimistlusega.
Mere- ja tööstusriistvara
Kohandatud mereliitmikud, roostevabast terasest pistikud, paigalduskomponendid ja mehaaniline riistvara võivad hõlmata investeerimisvalu või sepistamist, millele järgneb töötlemine ja asjakohane pinnatöötlus.
Tööstuslikud pumbad ja ventiilid
Pumba korpused, klapikomponendid, tiivikud ja vedeliku juhtimisosad hõlmavad sageli keerulisi sise- ja välisgeomeetriaid. Valamis-, sepistamis- ja töötlemisprotsesside valik sõltub materjali spetsifikatsioonidest, rõhunõuetest ja komponentide konstruktsioonist.
Tööstusmasinad ja automaatika
Mehaanilised pistikud, seadmete kronsteinid, täppiskorpused ja ülekandekomponendid võivad vajada erinevaid tootmisprotsesse, olenevalt nende struktuuri- ja funktsionaalsetest nõuetest.
Õige tootmisviisi valimine pikaajaliseks tootmiseks
Iga kohandatud metallkomponendi jaoks pole ühtset tootmisprotsessi.CNC töötleminepakub paindlikkust ja mõõtmete kontrolli, sepistamine võib anda kandvatele osadele soodsaid mehaanilisi omadusi ning valamine võib kohandada keerulisi geomeetriaid, mis muidu nõuavad ulatuslikku materjali eemaldamist.
Tehniline väljakutse on kindlaks teha, kuidas need protsessid saaksid koos töötada, et saavutada vajalik komponentide jõudlus, kontrollides samal ajal tootmiskulusid.
Ningbo Youlin Trading Co., Ltd.toetab kohandatud OEM- ja ODM-tootmisprojekte, koordineerides peaaegu võrgukujulist vormimist, CNC-täppistöötlust, inseneri hindamist ja kvaliteedikontrolli.
Protsessile orienteeritud lähenemisviisi kaudu teeb ettevõte koostööd tööstusinseneride meeskondadega, et hinnata komponentide konstruktsioone, valida sobivad tootmismeetodid ja toetada tootmist alates esialgsetest proovidest kuni korduva tootmiseni.
Ningbo Youlin Trading Co., Ltd. kohta
Ningbo Youlin Trading Co., Ltd. on Hiinas asuv täppistootmis- ja insenerilahenduste pakkuja, mis asub Ningbos, Zhejiangi provintsis.
Ettevõte keskendub kohandatud OEM- ja ODM-metallist ja plastkomponentidele ning tootmisteenused hõlmavad CNC-töötlust, täppissepistamist, kohandatud valamist, lehtmetalli valmistamist ja sellega seotud tootmisprotsesse.
Ningbo Youlin töötab rahvusvaheliste tööstusklientidega kohandatud komponentide tootmisprojektides, pakkudes insenerikommunikatsiooni, tootmise koordineerimist ja kvaliteedikontrolli tuge.
Tehnilised päringud ja projekti hindamine
Kohandatud metallkomponentide valmistamisest huvitatud insenerimeeskonnad saavad tehniliseks hindamiseks koostada oma 2D-tehnilised joonised, 3D-CAD-mudelid, materjalispetsifikatsioonid ja hinnangulised tootmiskogused.
Üldtunnustatud joonise- ja mudelivormingud on STEP, IGES ja DWG.
Tootmisvõimaluste ja OEM/ODM-i projektitoe kohta lisateabe saamiseks külastage ametlikku veebisaiti:
Ametlik veebisait: https://www.nbyoolins.com
Põhilised tootmisteenused:CNC täppistöötlus, suletud stantsiga sepistamine, investeerimineValamine, survevalu, lehtmetalli valmistamine ja kohandatud metallkomponendid.
Autoriõigus © 2026 Ningbo Youlin Trading Co., Ltd. Kõik õigused kaitstud.